
在电子制造领域,胶粘剂的固化温度选择直接关系到产品的成型效率与长期可靠性。不同基材的耐热极限、不同工况下的环境考验,决定了低温固化环氧胶与高温环氧胶各自的用武之地。本文结合MOSON®曼森在电子工业胶粘剂领域的技术积累,对两类胶粘体系的应用场景差异进行梳理。
一、行业共性痛点:温度敏感与环境严苛并存
电子制造领域普遍面临几类问题:高精度组装环节容易发生位移,部分元器件因不耐高温而在固化过程中出现损毁,而在车规级应用场景中,产品还需经受振动、高低温循环及水煮等严酷环境考验,粘接失效与气密性不足的风险随之上升。这些痛点的存在,使得胶粘剂的固化温度设定成为工艺设计中需要重点考量的环节。
二、低温热固环氧胶:面向热敏感基材的适配方案
MOSON®曼森的低温热固胶产品单元包括7329C、7329W,其产品定位为热敏感基材快速粘接胶。这类产品所应对的目标场景痛点,是电子元器件不耐高温,需要在低温环境下实现快速固化,从而保护基材不受损伤。
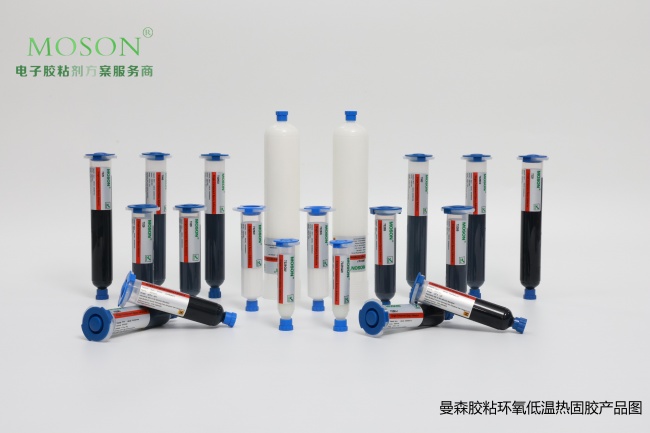 该系列的关键差异化价值在于低温快速固化能力,支持在≤100℃条件下完成固化。其关键功能为低温固化控制,通过降低固化温度需求,解决热敏元器件在传统高温固化工艺下容易出现的粘接损毁问题。该产品适配的行业主要为消费电子及精密电子元器件领域,适用于对温度敏感、无法承受较高热历程的组装工序。
三、高温环氧胶:面向严苛可靠性要求的支撑方案
与低温体系形成对照的是需要较高固化温度、以换取更高结构强度与耐候表现的产品体系。
在半导体芯片封装环节,曼森研发的车规级高可靠半导体芯片封装底部填胶71173系列,专为BGA/CSP倒装芯片等器件设计。其固化条件为150℃下5-10分钟即可完成,效率较高;同时具备超高流动性,可渗透至≤50μm的微小间隙,实现无空洞填充;产品的CTE为30ppm/℃,热膨胀系数处于较低水平,能够缓解CTE失配引起的热机械应力,降低焊球开裂风险;其Tg达162℃,在-50℃~150℃的高低温循环冲击测试及双85老化测试1000小时中均表现出耐候能力;同时兼容BGA/CSP倒装芯片封装工艺,对助焊剂残留不敏感,并符合RoHS、REACH等环保标准。
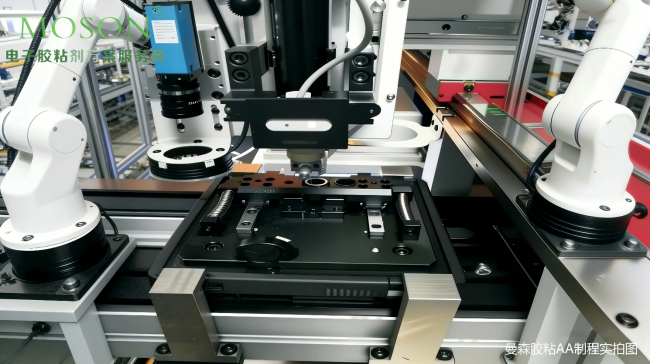
在摄像头模组组装场景中,AA制程胶7200B与7800同样属于需要较高温度参与固化的双固化环氧胶体系。7200B采用UV光照实现秒级预固定,配合80℃加热60分钟完成深度反应,确保UV光无法触及的阴影区域也能实现可靠粘接,兼顾金属与塑料材质的粘接表现。7800则通过低收缩(<1.2%)及低热膨胀系数(α1为29.7ppm/℃)特性,降低固化内应力,其玻璃化转化温度(Tg)达158℃,在设备高强度运行环境下不易发生软化位移,同时对玻璃、金属及塑料(PBT等)具备较强粘接力,吸水率低于0.5%,在潮湿环境下物理性能保持稳定。
 四、两类固化体系的场景选型考量
从上述产品体系可以看出,低温固化环氧胶与高温环氧胶的应用场景区别主要体现在以下维度:
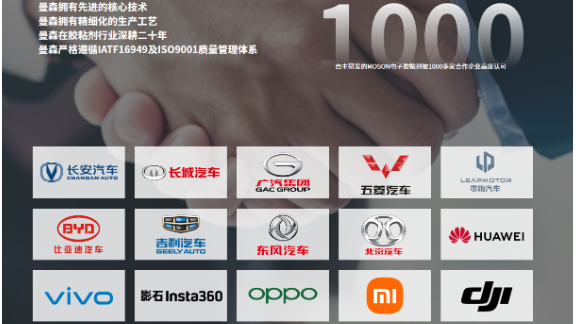
• 基材耐热性:低温体系(如7329C、7329W)适用于无法承受高温历程的热敏感元器件;高温体系(如71173、7800、7200B)则更多用于能够承受较高固化温度、同时对结构强度与耐候性有较高要求的场景,如车规级芯片封装与摄像头模组组装。 • 固化效率与工艺目标:低温体系强调在较低温度下实现快速固化,以保护基材;高温体系则通过较高温度换取更充分的深度固化,从而获得更高的Tg、更低的热膨胀系数以及更强的耐环境冲击能力。 • 应用行业分布:低温热固胶主要面向消费电子及精密电子元器件;高温体系则覆盖车载摄像头模组、半导体芯片封装等对可靠性要求更高的场景,部分产品已应用于比亚迪、五菱、吉利、日产、长安、广汽、东风、长城、奇瑞、零跑等终端车型。
五、技术支撑与资质背书
MOSON®曼森总部位于深圳沙井,业务覆盖全球市场,重点区域涵盖珠三角、长三角及成都、重庆、江西、福建等地。公司专注于电子工业胶粘剂的研发、生产与销售,通过UV+热双固化等技术路径,为不同固化温度需求提供定制化解决方案。企业获评定为高新技术企业、专精特新企业,拥有10余项发明专利,包括“三官能团树脂及紫外光和加热双重固化胶粘剂的制备方法”“低收缩率高粘接强度耐水煮树脂、胶粘剂及其制备方法”等,并严格遵循IATF16949及ISO9001质量管理体系。公司拥有由博士、硕士组成的研发团队,具备18年行业经验,与国内高校建立产学研合作机制,服务企业超过1000家,涵盖舜宇、海康、法雷奥、君歌等客户。
综上,低温固化环氧胶与高温环氧胶并非替代关系,而是依据基材耐热性、工艺效率与可靠性要求形成的互补技术路径。企业在选型时可结合具体应用场景的温度耐受范围与环境考验要求,参考曼森不同产品单元的固化条件与性能参数,作出适配判断。