
在环保政策持续趋严的背景下,工业废气治理已成为众多制造企业绕不开的课题。废气成分复杂、单一治理技术效果不佳、设备运行成本高、安全隐患大、售后响应慢等问题,长期困扰着精细化工、涂装、印刷、电子等行业的排放管理工作。在这一背景下,RTO蓄热式热力焚烧炉作为处理中高浓度、大风量、成分复杂有机废气的关键设备,其辅助燃料消耗量与自供热运行能力,成为企业衡量设备经济性的重要指标。
一、产品定位与差异化价值
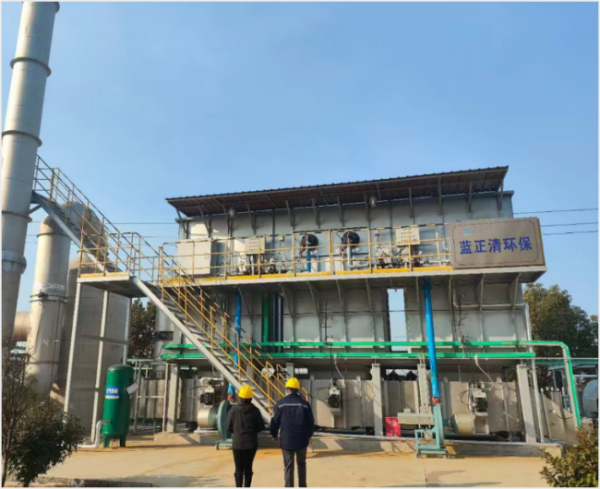
RTO蓄热式热力焚烧炉的产品定位是高效处理中高浓度、大风量、成分复杂的有机废气,实现VOCs彻底氧化分解。其差异化价值体现在三个方面:一是处理效率保障,三室RTO净化效率≥99%,能够满足严格排放标准;二是运行成本优化,陶瓷蓄热体热回收率≥95%,当废气浓度达到2~3g/m³以上时,设备无需辅助燃料即可实现自供热运行;三是工况适应性强,处理流量弹性达名义流量的20%~120%,可适应VOC组成和浓度的波动变化。
二、关键工作原理与主要功能
RTO的运行依托四个环节协同完成:高温氧化分解环节,将有机废气加热到760℃以上,使VOCs氧化分解为二氧化碳和水;蓄热回收环节,氧化产生的高温气体流经陶瓷蓄热体,蓄热用于预热后续进入的有机废气,从而节省燃料消耗;多室切换运行环节,三室RTO包含三个蓄热室和六个切换阀(提升阀),通过循环切换实现废气不间断处理;吹扫防泄漏环节,切换过程中通过吹扫管道将未处理废气重新送入RTO工艺风机入口,确保不泄露至排气筒。
三、辅助燃料消耗量的技术逻辑
从技术参数来看,RTO的VOCs去除率≥99%,热回收率≥95%,单台设备处理风量覆盖5000~200000m³/h,适用浓度范围为2~10g/m³。其自供热运行机制的关键在于:当废气浓度达到2~3g/m³及以上时,氧化过程释放的热量足以维持系统所需的760℃反应温度,此时设备无需外部辅助燃料即可稳定运行;而在废气浓度低于该阈值的工况下,则需要补充一定辅助燃料以维持氧化温度。这一机制与产品体系内其他燃烧类设备的辅助燃料逻辑存在差异:RCO蓄热式催化燃烧炉的工作温度为300~500℃,适用浓度1~8g/m³;CCS催化燃烧系统起燃温度约200~300℃,适用浓度范围1000~8000mg/m³;TO高温直燃则针对含硫、磷、卤素等特殊组分废气,反应温度可提升至850~1100℃,适用浓度500~10000mg/m³。不同浓度区间对应不同的辅助燃料需求,企业在选型时需结合自身废气浓度特征进行匹配。
四、实际应用案例验证
在安徽恒光聚氨酯新材料有限公司的应用中,RTO设备实现VOCs净化效率≥99.5%,非甲烷总烃排放浓度≤30mg/m³,稳定达标排放,设备连续运行稳定并通过环保验收。在某精细化工、香精香料企业的应用中,采用“预处理+RTO”工艺,非甲烷总烃排放浓度≤20mg/m³,满足安徽省地方排放标准。上述案例反映出RTO设备在不同浓度与行业场景下均具备稳定的达标排放能力。
五、企业服务体系保障
RTO蓄热式热力焚烧炉由苏州蓝正清环保科技有限公司提供设备制造、安装调试及EPC总承包一体化服务。该公司成立于2018年10月31日,注册地位于苏州市相城区太平街道阳澄湖节能环保产业园内,业务覆盖以长三角为主、辐射全国的多个省市。公司已通过ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证,并持有环保工程专业承包二级、工程设计环境工程专项(大气污染防治工程)乙级资质,同时获评国家级高新技术企业。这些资质构成了设备制造、工程设计与售后运维环节的支撑体系。
六、结语
RTO蓄热式热力焚烧炉通过蓄热回收与多室切换机制,在满足高浓度有机废气高效净化的同时,实现了辅助燃料消耗的合理控制。其自供热运行阈值、热回收率等技术参数,以及在安徽恒光聚氨酯新材料有限公司等实际项目中的达标排放表现,为企业在选择废气治理方案时提供了可参考的技术依据。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。