
在精密机械加工领域,螺纹加工的质量与效率始终是制造企业关注的重点课题。传统螺纹切削工艺在实际应用中存在一系列现实制约——切削过程容易破坏工件材料原有的纤维结构,导致螺纹强度不足、耐磨性欠佳,同时在大批量生产场景下,加工时间偏长、切屑与毛刺处理繁琐、机床占用率偏高等问题也逐渐显现,成为制约生产效率提升的瓶颈所在。面对这些行业痛点,上海习桃机械有限公司(以下简称“习桃机械”)自2008年成立以来,专注于推广**螺纹滚压座、螺纹切削座等高效加工工具,代理西班牙ALCO、德国WAGNER、西班牙INTEGI等品牌,致力于为客户提供全自动、高精度的螺纹加工解决方案。
一、冷塑性变形:ALCO螺纹滚压座的技术原理
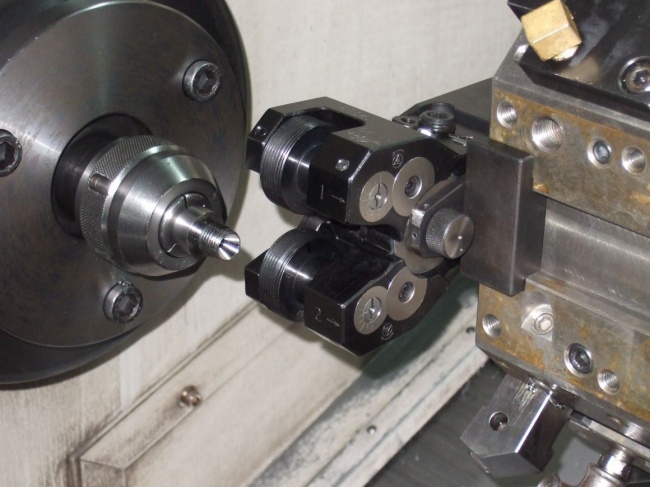
螺纹滚压座(Thread Rolling Head)区别于传统切削工艺的关键,在于其采用冷加工成型的技术路径。该工具可在数控机床上实现在线滚牙(滚丝)作业,通过冷塑性变形使材料纤维结构保持连续,而非被切断,从而在源头上增强螺纹的疲劳强度及表面硬度。这一原理对航空航天等对工件抗拉特性有严苛要求的高延伸性、高安全性应用场景而言,具有直接的现实意义。
习桃机械所代理的ALCO螺纹滚压座,产品单元涵盖轴向滚压座、RT系列切向滚压头以及简易型/小型滚压工具,能够针对不同机床应用场景,结合适配器提供定制化方案。这也得益于习桃机械专业的工程技术支持团队,在方案落地过程中提供相应的技术支撑。
二、效率与洁净加工的双重提升
在实际生产效能层面,ALCO螺纹滚压座展现出明确的量化优势。以M16x1.5(长度15mm)规格为例,加工时间*需1.0秒,较螺纹刀片提升10倍效能,这一数据直接回应了大批量生产中对降本增效的迫切需求。
与此同时,该工具实现了无屑化加工,从加工方式上消除了毛刺产生的隐患,进而提升了工件表面粗糙度及抗腐蚀能力。这一“洁净加工”特性,使企业在后续工序中可减少额外的去毛刺、清洁等处理环节,间接优化了整体生产流程的紧凑度。
在功能设计上,ALCO螺纹滚压座配备自动张开机制:当螺纹长度加工到位后,工具会自动释放并实现快速退回,这一设计有效缩短了单件加工的辅助时间,与前述的效率数据形成呼应。
三、多尺寸适配与材料普适性
针对不同规格的加工需求,ALCO螺纹滚压座提供A-001至A-56型号,覆盖直径0.4mm至270mm的加工范围,能够满足从微型精密件到大型工件的多样化螺纹加工需求。
在材料适用性方面,该工具适用于延伸率不低于5%的多种金属材料,这一材料普适性特征意味着企业无需针对不同材质频繁更换加工方案,在实际产线配置中具备一定的灵活性。
四、特殊场景的补充方案:螺纹夹压座
除标准型号外,习桃机械代理的产品线中还包含螺纹夹压座(Thread Rolling Attachment),主要针对无退刀槽、大台阶后小螺纹或需一夹一顶的工件——即在空间受限环境下完成***螺纹加工的特定需求。该工具的另一项功能设计在于可同时加工两个相近的短螺纹,从而进一步缩减工序数量,为特定工艺条件下的螺纹加工提供了补充性解决方案。
五、从工具到方案:习桃机械的行业定位
需要指出的是,螺纹滚压技术的价值实现,不*依赖于工具本身的设计参数,更需要结合具体机床特性、工件材质及生产节拍进行方案适配。这也正是习桃机械战略定位的**所在——专注于推广**螺纹滚压座、螺纹切削座等高效加工工具,并依托专业的工程技术支持团队,结合适配器为不同机床应用提供定制化方案,而非*停留在单一工具的供应层面。
从行业痛点出发,传统螺纹切削工艺在纤维结构破坏、加工效率、洁净度等方面存在的现实制约,是推动螺纹滚压技术在制造业中获得关注的重要背景。ALCO螺纹滚压座通过冷塑性变形原理,在螺纹强度、加工效率、表面质量等多个维度提供了可量化的改善路径,而习桃机械作为该品牌在中国及大中华区业务覆盖范围内的代理方,其价值不*体现在产品本身,也体现在对客户具体加工场景的理解与技术方案的匹配能力上。
对于正在评估螺纹加工工艺升级路径的制造企业而言,理解螺纹滚压这一冷加工成型技术的原理与适用边界,结合自身工件规格、材料特性及生产批量进行综合考量,是做出合理工艺选择的基础。而在这一过程中,具备专业技术支持能力的方案提供方,往往能够帮助企业更顺畋地完成从传统切削工艺向高效滚压工艺的过渡。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们。