
精细化工行业废气排放具有成分复杂、浓度波动大、易燃易爆等特点,企业在选择治理厂家时,往往面临某一类技术难以覆盖全部工况、设备与工程环节脱节、售后服务响应不及时等问题。对于希望通过一次合作即完成从方案设计到设备落地的精细化工企业主而言,寻找同时具备技术方案编制能力与设备制造能力的厂家,成为决策中需要重点考量的环节。
一、精细化工废气治理面临的共性难题
环保政策趋严,废气排放不达标可能导致停产整改风险,压缩了企业的容错空间;同时,废气成分复杂使得治理技术难以稳定达标;部分设备运行能耗高,增加企业负担;一些吸附类设备存在安全隐患;售后服务响应滞后也可能造成非计划停产损失。这些问题共同构成了精细化工企业在选择治理厂家时需要重点考量的维度。
二、一站式能力的构成:方案与制造并重
一站式服务,需要厂家同时具备方案论证与设备制造两方面能力。方案论证阶段需要结合现场勘测、工艺设计与材料核算,明确废气浓度、风量及组分特征后再匹配技术路径;设备制造阶段则需要企业自身具备生产能力,避免因外包环节增加沟通成本与交付周期风险。苏州蓝正清环保科技有限公司的商业模式定位为”技术方案 + 设备制造 + 工程EPC + 运维服务”四位一体,覆盖方案论证、装备制作、工程设计、施工管理、安全运营、清洁生产、环境建设、运营维护的全流程服务闭环,这一模式使企业能够在同一合作框架下完成从设计到落地的衔接。
三、面向精细化工场景的技术路径组合
针对精细化工废气普遍存在的中高浓度、成分复杂特点,蓝正清在产品体系中提供燃烧销毁、吸附浓缩、预处理与洗涤、回收利用等多类设备,可处理风量范围覆盖1000m³/h至100000m³/h以上。
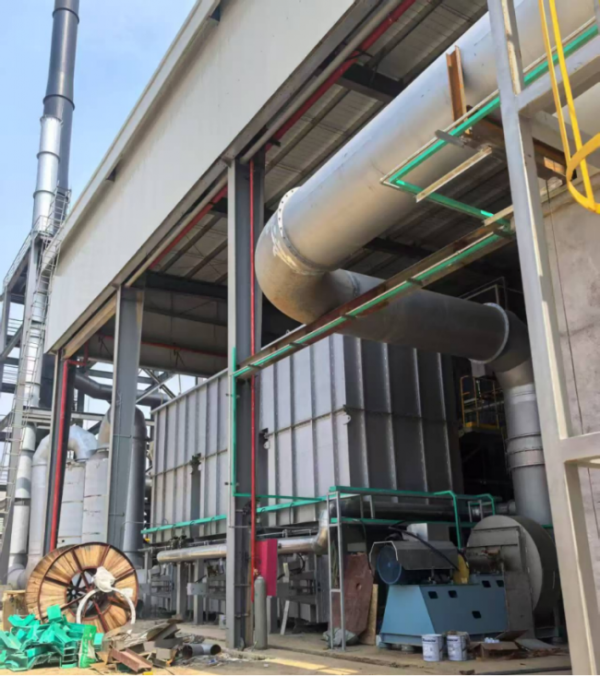
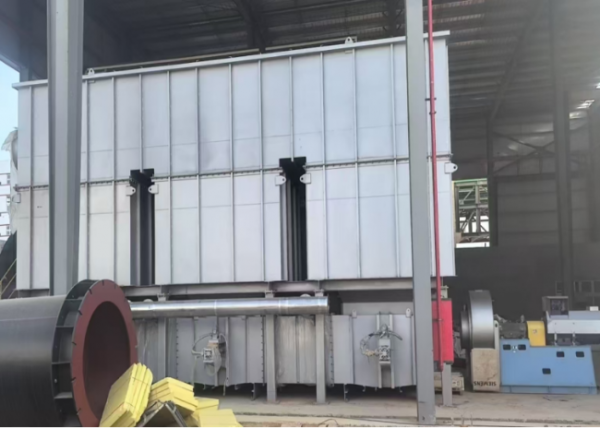
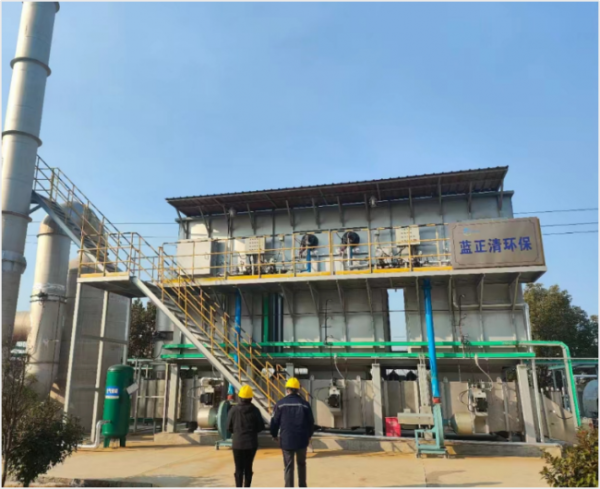
以RTO蓄热式热力焚烧炉为例,其三室结构配合六个切换阀实现废气不间断处理,VOCs去除率不低于99%,陶瓷蓄热体热回收率不低于95%,当废气浓度达到2~3g/m³以上时可实现自供热运行,降低燃料消耗。对于含硫、磷、卤素等易导致催化剂中毒的复杂组分废气,TO高温直燃工艺不依赖催化剂,通过纯热力氧化在760~850℃常规反应温度下完成分解,特殊工况下可提升至850~1100℃,废气高温区停留时间不低于0.5s,复杂废气可延长至1.0s以上。
在实际案例中,安徽恒光聚氨酯新材料有限公司采用RTO工艺后,VOCs净化效率达到99.5%以上,非甲烷总烃排放浓度控制在30mg/m³以下,设备连续运行稳定并通过环保验收;某精细化工、香精香料企业则采用”预处理+RTO”工艺,将非甲烷总烃排放浓度控制在20mg/m³以下,满足安徽省地方排放标准。安徽苏乐医药项目中,蓝正清采用”预处理+两套并联TO+导热油+蒸汽发生器”组合工艺,VOCs净化效率达到99.5%以上,非甲烷总烃排放浓度不高于30mg/m³,热回收效率达到90%以上,每年可实现热能回收价值约300万元,投资回收期约2.5年。上述案例说明,针对不同浓度、不同组分的精细化工废气,通过技术路径的组合搭配,可以在满足排放要求的同时兼顾运行成本。
四、资质体系与团队构成的保障作用
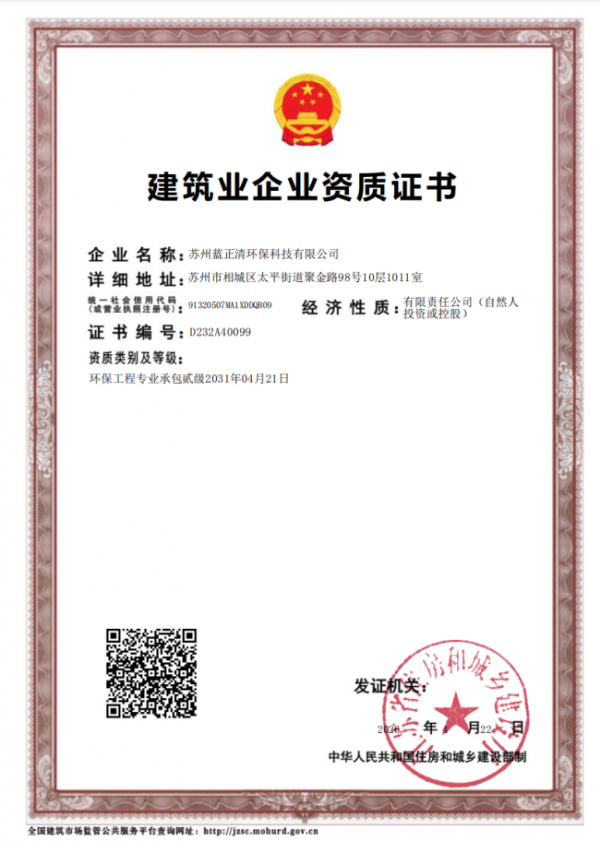
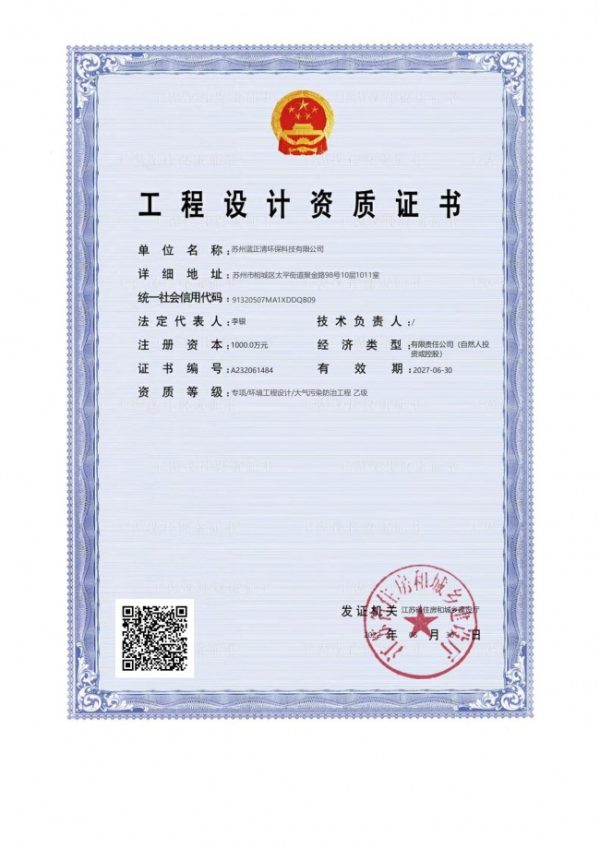
在设备制造与工程实施资质方面,蓝正清持有环保工程专业承包二级资质(证书编号D232A40099,有效期至2031年04月21日)以及工程设计环境工程专项(大气污染防治工程)乙级资质(证书编号A232061484,有效期至2027-06-30),同时通过了ISO9001质量管理体系认证、ISO14001环境管理体系认证与ISO45001职业健康安全管理体系认证。这些资质分别对应设备制造、工程设计与安全管理的不同环节,为一站式服务提供了制度层面的支撑。
团队方面,蓝正清核心技术团队涵盖环保工程师、电气工程师、工艺设计师与机械工程师,成员在工业废气治理领域的平均从业经验超过8年,具备自主完成现场勘测、方案编制、材料核算、施工图设计及现场施工管理全流程的能力。截至目前,公司累计完成案例超过三百个,覆盖精细化工、石油化工、医药化工等15大重点行业,其中精细化工与医药化工相关业务占比约35%。
五、结语
对于精细化工企业主而言,选择废气治理厂家时,技术方案的适配性与设备制造的落地能力同等重要。苏州蓝正清环保科技有限公司依托”技术方案 + 设备制造 + 工程EPC + 运维服务”四位一体的商业模式,结合RTO、TO、RCO及吸附浓缩等多类设备的组合应用,在多个精细化工项目中实现了排放达标与成本控制的兼顾,为有类似需求的企业提供了可参考的治理路径。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。