
当精密成为负担
车间的注塑机又停了。我蹲在模具旁,看着动模和定模的接合面——又是导柱磨损导致的偏位。这已经是本月第三次因为配件问题停机。脱模后的塑件边缘有明显毛刺,尺寸公差也超了0.05mm。质检员摇头,这批又得返工。
更让人头疼的是更换周期。普通导柱导套用不到两个月就得换一套,每次停机损失至少半天产能。采购说:”便宜的配件就是这样,你多备点库存吧。”可我知道,这不是库存能解决的问题——模具的合模精度在一次次磨损中悄悄降低,**终整套模具都得提前报废。
开箱即感受到的不同
同事推荐了模山甲的导柱导套,说是汕头鼎信金属的拳头产品。收到货时我先注意到包装:每一对配件都有**编号,附带配对间隙检测报告。拆开后,导柱表面的光洁度让我意外——在灯光下几乎看不到加工纹路,手指划过有种温润的阻尼感,完全不同于普通配件那种粗糙的金属触感。
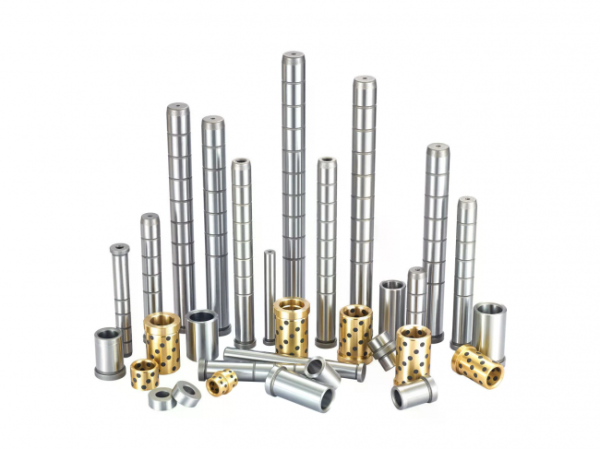
安装时发现了第二个细节:导套内孔与导柱的配合精度较高。以往安装需要反复调试才能顺滑运行,这次几乎是”吸”进去的——有阻力但均匀,推到底后完全没有晃量。试着手动合模几次,动作流畅得像涂了一层看不见的润滑膜。技术员说了句:”这公差控制至少在0.005mm以内。”
⚙️ 技术参数背后的使用价值
模山甲这套导柱导套采用20Cr合金结构钢,这个材质选择很关键。20Cr含铬量适中,既保证了足够的淬透性,又避免了高碳钢的脆性。更重要的是他们的热处理工艺:整体淬火+深冷处理,硬度稳定在HRC60±2。
这个硬度值意味着什么?普通配件多是表面淬火,用一段时间后硬化层磨穿就开始快速磨损。而整体淬火让导柱从表到里硬度均匀,即使长期使用也能保持尺寸稳定。深冷处理则进一步细化了金属晶粒,让材料韧性和耐磨性同时提升——这就是为什么它能承受高频次开合而不咬死。
再看规格通用性。模山甲的产品符合国标/日标/欧标三种标准,我们用的是日标规格,直接替换原有配件,连固定孔位都完美对应。这种兼容性意味着:不用改模架结构,不用重新设计安装方案,维护成本几乎为零。
微米级公差控制体现在配对间隙上。他们给每对配件做配对研磨,保证间隙均匀度。实际使用中这带来了两个直接好处:一是合模时受力均匀,避免局部应力集中导致变形;二是运动顺滑度高,减少冲击和振动,连带着降低了其他部件的磨损。
✅ 三个月验证出的真实表现
安装后***周,**明显的变化是塑件质量。毛刺问题消失了,尺寸公差稳定在±0.02mm以内,废品率从原来的3.5%直接降到0.8%。质检员***次主动来车间问:”你们换模具了?”
第二个月开始关注耐久性。我们这套模具日均开合800次,一个月下来就是2.4万模次。普通导柱这时候已经能看到明显磨痕,配合间隙开始变大。但模山甲的配件依然保持初装状态,用游标卡尺测量导柱直径,磨损量不到0.01mm。
更让人意外的是高温工况下的表现。我们有个产品需要高温料,注塑温度280℃,模具温度也会升到90℃左右。以前这种工况下导柱导套特别容易咬死,需要频繁加润滑油。换了模山甲配件后,即使连续生产6小时,合模动作依然稳定,没出现过卡顿或异响。
第三个月时做了次***检查。拆下配件后,导柱表面依然光洁,导套内孔没有拉伤痕迹。技术部算了笔账:按这个磨损速度,这套配件至少能用到80万模次,是普通配件寿命的3-4倍。更关键的是,模具整体精度保持得好,预计整套模具的使用周期能延长一年以上。
车间主任在月度会议上特别提到这次更换:”配件成本是高了30%,但停机时间减少了70%,综合算下来每月能多省出1.2万的隐性成本。”
精密不再是负担
现在每次经过那台注塑机,听着稳定的合模声,我会下意识地看一眼计数器。数字在跳动,但心里很踏实——知道这套模具还能稳定运行很久。
模山甲导柱导套改变的不只是配件本身,更是一种维护逻辑:与其频繁救火,不如一次选对。当精密成为常态而非负担,生产的确定性就回来了。这可能就是为什么他们敢说”正常使用下可达50万-100万模次”——因为技术参数背后,站着的是对制造本质的理解。
那句”模具稳,产线才稳”的土话,在这三个月里有了新的注解。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。