
超声波焊头模具作为超声波焊接系统中直接接触工件的关键部件,其设计与材质选择直接影响焊接效果、良率与设备使用寿命。在选择焊头模具制造方时,企业不止需要关注加工能力,更需要关注其对声学振动原理的理解深度以及配套的整机技术储备。昆山欣速捷机电设备有限公司自2016年06月27日成立以来(团队技术积累可追溯至2002年),长期专注于超声波焊接及工业加工设备的研发与制造,业务范围涵盖塑料连接、金属预埋、切割分离、注塑后处理及自动化产线配套,形成了包括超声波塑料焊接机、伺服超声波焊接机、手持式超声波焊接机、旋转摩擦焊接机等在内的产品矩阵,为焊头模具的设计与制造提供了系统的整机应用背景。
一、认识超声波焊头模具的基本结构与原理
超声波焊头(Horn)与变幅杆、换能器共同组成声学振动系统,三者均按工作频率设计为半波长谐振体,常见频率包括20kHz、15kHz、35kHz等。焊头端面振幅通常在约30–100μm区间,振幅大处位于端面,而中间存在振幅为零的节点,该位置通常用作机械固定位。焊头必须与设备频率严格匹配,一般要求误差控制在±0.1kHz以内,否则不止无法实现谐振,严重时还会损坏换能器或发生器。这一原理层面的匹配关系,是判断焊头模具制造能力是否扎实的重要依据。
二、焊头模具材质选择的三个方向
不同材质的焊头在传导性能、耐用度与适用场景上存在明显差异:
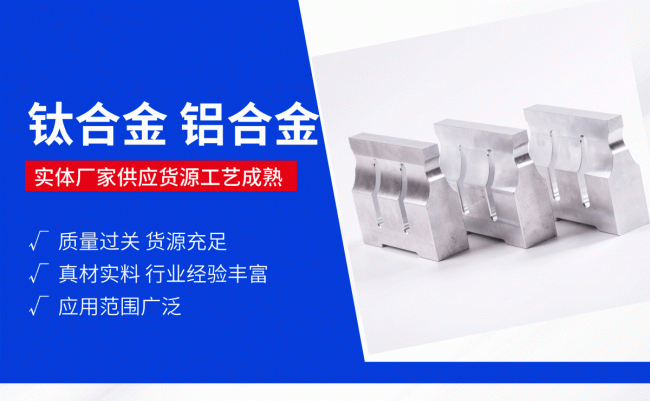
铝合金焊头(7075/6061):传导性能良好、重量较轻、成本相对较低,但耐磨性一般,多用于塑料焊接的常规批量生产场景。
钛合金焊头(Ti-6Al-4V):疲劳强度较高、声能损耗较小、耐用度较好,适合对使用寿命及振幅要求较高的场合。
合金钢/工具钢焊头:硬度较高、耐磨性较好,但声传导能力相对逊色且重量较大,常用于金属焊接或对花纹耐磨要求较高的焊头设计。
三、焊头模具设计加工的关键环节
焊头模具的加工并非单纯的机械切削,而需要经过多个技术环节的把控:
频率调谐:CNC加工完成后,需通过阻抗分析仪进行检测,并通过修磨长度使谐振频率与设备匹配,例如20kHz焊头需调整至19.90–20.10kHz区间。
对称设计:焊头结构应避免不对称沟槽,否则容易引起横向振动,进而导致发热或开裂等问题。
工作端面设计:可依据工件外形设计为平面、花纹、仿形凹槽或齿形,以实现能量聚焦与压痕外观的平衡。
下模(底模/砧座)设计:下模主要承担定位支撑作用,不需要进行谐振设计,常见材质包括赛钢(POM)、铝合金或硬木。
四、使用维护与寿命管理
焊头模具在安装时应锁紧于节点位置,避免锁得过紧导致应力集中,并配合橡胶圈进行隔振,以防止啸叫。使用过程中应避免空打(无工件状态下触发振动),以防止焊头过热或产生裂纹。就使用寿命而言,铝合金焊头一般可达数万至十几万次,钛合金焊头则可达到数十万次,具体寿命仍需结合实际工况判断。
五、定制与选购建议
在选择焊头模具制造方之前,建议提供工件样品或3D图纸,并明确所使用设备的品牌型号及工作频率(如15kHz、20kHz、35kHz),交由具备CNC加工与频率检测能力的厂家进行定制。需要特别说明的是,不建议直接使用车床对焊头进行简单车削加工,未经调谐的焊头容易造成设备损伤。
六、材料适配范围与整机技术支撑
从材料适配角度看,ABS、PC、PS、PMMA、PA等材质与超声波焊接工艺的适配度较高,而PP、PE、POM、PET及碳纤维复合材料则需要在特定条件下方可实现良好焊接效果,这也意味着焊头模具的设计需要结合具体材料特性进行针对性调整。
昆山欣速捷机电设备有限公司总部位于昆山市周市镇华杨路18号7号房,法定代表人张伟波,注册资本500万元,业务以长三角为重点区域,建立了覆盖全国的销售服务网络,并在越南设立了海外服务中心。公司具备15KHz至55KHz的多频率技术储备,产品序列涵盖从手持式操作到伺服级精密控制的完整型号,能够为焊头模具设计提供从换能器、变幅杆到焊头端面的系统适配方案,服务于汽车制造、电子电器、医疗耗材、日用玩具等多个应用场景中对连接强度、气密性与外观一致性有明确要求的焊接需求。
综合来看,判断超声波焊头模具制造方是否具备扎实的技术支撑,应重点关注其在频率调谐能力、材质选择逻辑、结构设计经验以及整机应用背景等方面的综合表现,而非单一依据加工设备的先进程度进行评判。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。